[点晴模切ERP]一个公式锁定涂布窗口:速度、间隙与固含量的三角平衡
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
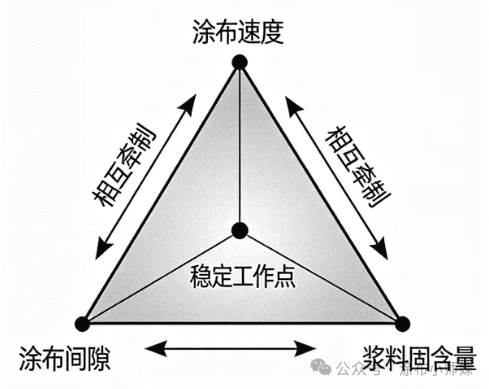
干了十几年涂布,被问到最多的问题就三个:速度能不能再拉快一点?间隙要不要再收小一点?固含量还能不能再提一提? 每个问题单独拎出来都有标准答案。但把它们放到一起,事情就没那么简单了。速度拉上去,间隙就得跟着调。固含量提了,速度可能得降。这三样东西拧在一起,像极了三角凳,哪条腿短了都站不稳。 今天就把这个三角平衡拆开来讲。不讲虚的,就讲你站在机台前面怎么调、调多少、调到什么程度该停。 一、那个被低估的三角关系现实里,浆料受到剪切,粘度瞬间掉落,离开刀口时还会回弹。 基材跑得越快,浆料被拉扯得越狠,流变特性越不跟你讲道理。 这时候,你能控制的变量,其实就三个:
问题来了:干膜厚度等于湿膜厚度乘以固含量,你想把干厚做上去,可以放大间隙,也可以提高固含量,还能降速让湿膜变厚,三条路都能到罗马,但哪条路上没有坑? 挑错了路,什么条纹、气泡、厚边、橘皮,排队找你。 二、那个所谓的公式是什么别被标题吓到,我不是要甩一堆偏微分方程。 这里分享一个现场极其实用的经验式,我把它叫作涂布窗口的稳定性判据: 涂布缺陷出现的风险,正比于 (涂布速度 × 浆料粘度) 与 (间隙² × 固含量) 的比值。 换成操作工能听懂的话:
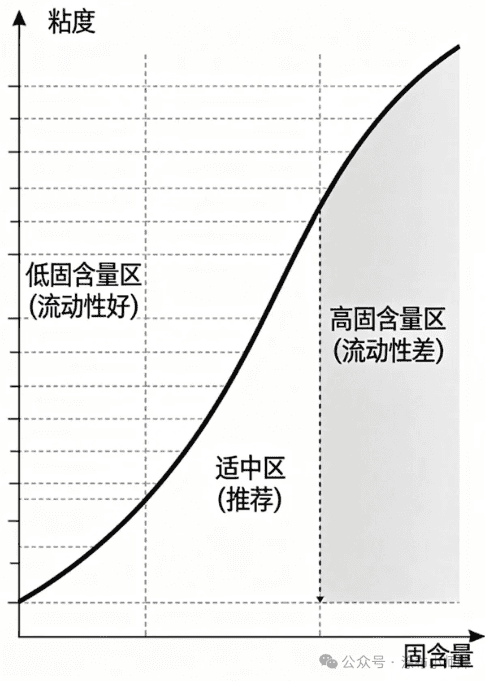
这个比值一旦超过某个临界点,窗口就关闭了。 不同配方有不同的临界值,但趋势惊人的一致。 你下次调参数,心里就默念这个平衡: 速度往上冲,要么把间隙放开一点,要么让配方的固含量稍微降一点,别硬顶。 固含量为了降本或者减厚被迫提高,那就老老实实降速,或者调宽间隙,别再拿原来的参数硬套。 我曾经看过一条产线做高固含负极浆料,涂布窗口窄得让人崩溃。 夜班反映一过60米每分钟,涂膜中间就出现五六条等间距竖条纹,收卷看又是一道道亮印。 现场思路很直接:条纹嘛,典型的刮刀口卡料或者间隙偏小。 操作工把间隙加了10个微米,条纹没消失,反而两边厚边更严重了。 又把间隙调回去,降速到45米每分钟,条纹消失,但产能不达标。 这不就是典型的三角失衡? 后来我们怎么解决的? 没有动设备,没有改配方,只是在涂布前加了道在线粘度计,根据粘度实测值微调间隙。 固含量今天高一点,粘度上去了,系统就自动放一点间隙;粘度低了,就把间隙收回来。 速度纹丝不动,干膜厚度也稳住了。 这就是速度、间隙、固含量联动思维的价值。 不锁定单个参数,锁定它们之间的关系。 三、湿膜厚度公式:一切平衡的起点 不管你是逗号刮刀、微凹版还是狭缝挤压,有一件事是共通的:涂上去的湿膜厚度,最终决定了干膜厚度。 对于狭缝挤压涂布,湿膜厚度有一个基本公式: t = Q / U t是湿膜厚度,Q是单位宽度上的浆料流量,U是涂布速度。流量固定时,速度越快,湿膜越薄,速度降下来,湿膜就变厚。这个关系是刚性的,数学上没得商量。 那间隙呢? 间隙不直接出现在这个公式里,但它是决定流量Q能有多少顺利转移到基材上的关键阀门。 间隙太大,浆料从模头出来之后到处乱窜,基材上留不住。 间隙太小,浆料挤不过去,涂布珠被压垮。 固含量又在哪里? 固含量决定了湿膜里有多少固体。同样厚度的湿膜,固含量越高,干燥后留下的干膜就越厚。 所以这三者的关系可以这样理解:速度管流量分配,间隙管转移效率,固含量管最终干厚。 1.速度:上限从来不是设备给的 很多人觉得涂布速度的上限是电机转速。不是的。速度的上限是浆料给的。 速度拉太快,浆料在基材上来不及流平就进了烘箱。 表面已经干了,里面还是湿的,这叫表干内湿。 收卷的时候看不出来,放两天反粘、起泡全来了。 速度拉太快,涂布珠也不答应。 浆料从模头唇口出来,要在基材和模头之间形成一个稳定的弯月面,叫涂布珠。速度太快,这个弯月面被拉得太长,随时可能断掉。 断掉的瞬间,空气被裹进去,涂层里全是气泡。 速度太慢呢?也不是好事。 生产线效率低是一方面,更麻烦的是浆料在基材上待的时间太长,溶剂慢慢挥发,粘度慢慢上升,涂布珠越来越不稳定。 低速下容易出现的缺陷是垂流和周期横条纹。 速度的窗口长什么样?上限是涂布珠断裂的临界点,下限是浆料无法稳定铺展的临界点。 介于上下限之间的范围,就是涂布速度的操作区间。 2.间隙:拧紧半圈和拧松半圈的区别 间隙这个参数,不同涂布方式叫法不一样。挤压涂布叫模头间隙,逗号刮刀叫刮刀间隙。本质是一回事:浆料通过的那个狭缝有多宽。 间隙对涂层厚度的影响非常直接。对于辊式涂布,两辊间隙从50微米增加到100微米,涂层厚度几乎呈直线上升。 但间隙不是想调多少调多少。 间隙太小,浆料里的颗粒过不去。活性物质粒径如果超过间隙尺寸,直接堵在模头唇口。堵住了就得停机拆模头清洗,一停就是半天。 间隙太小,涂布珠也不稳定。下游弯月面曲率过大,跨不过涂层间隙,涂布珠直接崩溃。 间隙太大呢?浆料从模头出来之后四处流淌,边缘和中间的厚度不一样。高粘度浆料在间隙偏大时问题更明显。 还有一个隐藏风险:间隙大了,涂布珠变胖,更容易把空气卷进去。 间隙的调节逻辑是:先满足颗粒通过性,再考虑厚度控制,最后用速度来微调。 3.固含量:提得越高越好? 固含量是浆料的固体物质占总量的质量百分比,它直接决定了单位体积浆料能产出多少干物质。 提高固含量有明显的诱惑。同样厚度的干膜,高固含量需要的湿膜更薄,干燥时间更短,溶剂回收量更少。 但高固含量带来的麻烦也不少。 首先是粘度。固含量高了,浆料内摩擦力增大,流动性变差。
逗号刮刀对高固含量浆料的适应性相对好一些,因为它是靠机械刮削来控制厚度的。狭缝挤压就不一样了,浆料要在模头内部流道里均匀分布,高粘度意味着流道阻力大,模头出口的压力分布不均匀。 其次是干燥裂纹。固含量过高,干燥时的收缩应力大,涂层容易开裂。水性体系尤其敏感,固含量一高,涂层在干燥过程中产生的内应力超过涂层本身的强度,裂纹就出来了。 还有一个容易被忽视的问题:固含量高了,浆料的剪切变稀行为会改变。同样的涂布速度下,高固含量浆料在模头唇口受到的剪切力更大,粘度下降得更厉害。这在高速涂布时反而有利,但在低速时是个麻烦。 固含量的窗口受三个因素限制:粘度不能高到流不动,干燥不能快到来不及流平,收缩应力不能大到把涂层拉裂。 四、三角平衡:三个参数怎么协同 第一步:固定固含量,扫速度。 在目标固含量下,从低到高逐步提高涂布速度,观察涂布珠形态有没有抖动、有没有空气卷入、涂层表面有没有条纹。找到涂布珠开始不稳定的那个速度点,记下来。这是当前固含量下的速度上限。速度下限呢?把速度降下来,降到浆料开始出现垂流或者涂布珠缩回去的那个点。上下限之间的范围就是速度窗口。 第二步:固定速度,调间隙。 在找到的速度窗口中间值附近,逐步改变间隙。观察涂层厚度变化和涂布珠形态。间隙收到多小开始出现条纹或者涂层不均匀?记下来。间隙放到多大开始出现边缘流淌或者涂布珠不稳定?也记下来。 第三步:换固含量,重复前两步。 把固含量提高或降低5个百分点,重新扫一遍速度和间隙的窗口。你会得到一个参数组合的集合,在这个集合里涂布是稳定的。这个集合就是涂布窗口。 窗口里的每个点都能做出合格的产品,但效率不一样。一般来说,靠窗口右上角的组合效率最高,但对浆料和设备的稳定性要求也最高。靠窗口左下角的组合最保守,但产量上不去。 实际生产中怎么选?看你的浆料批次稳定性。如果固含量和粘度波动小,可以往窗口边缘靠。如果来料批次差异大,老老实实待在窗口中间。 上面讲的是通用逻辑,不同涂布方式在三角平衡上的表现不一样。 逗号刮刀对高固含量和高粘度浆料的适应性相对较好,因为是机械刮削,不太依赖浆料的流动性。但逗号刮刀的精度受刮刀磨损影响大,用一段时间间隙会变大。一般建议高粘度浆料增大间隙、降低速度;低粘度浆料减小间隙、适当提速。 狭缝挤压的精度最高,但对浆料的流变特性要求也最高。模头内部流道设计决定了浆料能不能均匀分布,不是所有浆料都适合挤压涂布。挤压涂布的优点是速度快、厚度均匀性好。缺点是对气泡和颗粒极其敏感。 微凹版靠凹版辊上的网穴带浆料,再转移到基材上。速度对涂层厚度的影响方式和前两种不一样,速度变化会影响转移率。微凹版的优势是涂层薄且均匀,但对凹版辊的精度要求很高。 选什么涂布方式,不只是看设备,更要看浆料的固含量、粘度和颗粒分布。高固含量高粘度优先考虑逗号刮刀。要求高精度高速度优先考虑狭缝挤压。超薄涂层可以考虑微凹版。 写在最后 速度、间隙、固含量这三个参数,单独看都很简单。 合在一起看,就是一个动态平衡的系统。 没有哪个参数是独立存在的,调任何一个,另外两个就得跟着动。 调机的本质不是找到一个完美的参数组合,而是找到一个稳定的参数区间。 阅读原文:点击这里 点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886 该文章在 2026/9/28 17:42:19 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886