[点晴模切ERP]我问了涂布老师傅,为什么你懂这么多?
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
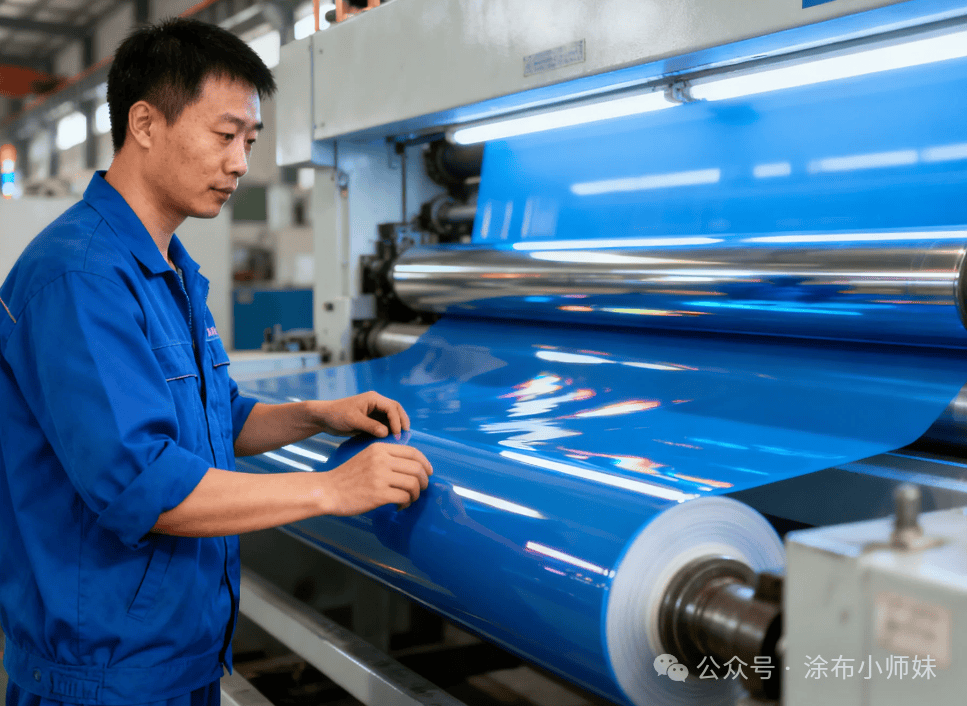
很多人觉得老师傅懂那么多,肯定是因为干得久。 干得久当然有关系,但车间里干了十年八年还只会开关机的大有人在。 真正的差距不在工龄,在思维方式。 我问了一位涂布老师傅,你为什么懂这么多? 他说过一句话我记得特别清楚:我不是比别人聪明,我只是比别人多问了一句为什么。 第一次出问题,他问为什么;第二次出同样的问题,他问为什么还是这样;第三次,他问为什么这次跟上次不一样。 同样的问题出三回,表象一样,根因可能完全不同。 横向条纹,可能是背辊轴承间隙大了,可能是联轴器磨损了,也可能是变频器的速度环增益没调对。 每次都要从头推一遍,而不是照搬上次的解法。 他随身带着一个本子,每解决一个问题就记一笔。 缺陷长什么样、当时什么参数、动了哪里、结果如何。 十几年攒下来,本子换了七八本。
后来车间上了MES系统,他把这些记录誊成电子表格,按缺陷类型、发生时段、设备部位做了索引。 车间里最怕的不是出问题,是出了问题不知道从哪下手。 他的本子就是他的导航地图。 有一次涂布小师妹去他车间,正赶上一条线出了缩孔。 涂层表面出现圆形凹陷,中心带个小点,像鱼眼睛。 新来的工艺员急得团团转,上来就要降车速、调刮刀。 老师傅拦住了。 他干的第一件事:拿达因笔测基材表面能。 一测,低于38mN/m。 基材表面能不够,浆料铺不上去,调车速有什么用? 第二件事:用无尘布蘸酒精擦基材进料段,再涂一遍,缺陷消失了。 问题锁定在基材清洁度上。 后来查出来是放卷段的导辊轴承漏油,油雾飘到基材表面造成污染。 整个排查过程不到二十分钟。 他的思路很清晰:先排除基材和浆料的问题,再动设备。 很多人的习惯是一上来就调涂布头,但涂布头往往是最后一个该动的地方。 还有一个案例。 纵向条纹,贯穿整卷的那种细线。 操作工检查了刮刀,觉得没问题。 老师傅过去,拿放大镜看涂布头刃口,微米级的缺口,肉眼根本看不见。 他让停机,用铜片沿着刃口轻轻刮了一遍,把卡住的杂质清掉,再开机,条纹没了。 他说过一句话:清理模头的时候,别用金属刀片硬刮,用铜片或者专用清洗棒。 这个细节,很多操作手册上不会写,但一次用错就能报废一根刮刀。 条纹问题,是涂布车间最常见的顽疾。 横向条纹,垂直于走带方向,周期性出现。 老师傅的排查逻辑很简单:拿尺子量条纹间距。 间距等于某个辊的周长?找到那个辊,停下来摸一摸,转一转,大概率是轴承坏了或者齿轮缺齿。 如果间距随速度变化而变化,问题出在速度控制环节,电机编码器或者变频器参数不对。 纵向条纹,平行于走带方向。先看位置。出现在边缘?那是浆料的边缘效应,调挡板或者加触变剂。出现在中间?刮刀或模头局部磨损,或者浆料里有大颗粒。 他把这些规律总结成一张表,贴在车间看板上。 新来的工艺员照着流程图一步步排查,不用事事问他。 怎么才能成为那样的老师傅? 第一,别只盯着一个点。出了缺陷,别上来就调涂布头。 先问自己:基材检查了吗?浆料过滤网看了吗?环境湿度测了吗?很多问题的根不在涂布头。 第二,把每次失效变成系统进化的燃料。 真正的工艺壁垒不在设备价格标签上,而在把救火记录重铸为参数矩阵,让手感经验沉淀成缺陷图谱。每次出问题都记下来,按缺陷类型、发生条件、解决路径分类归档。时间长了这就是你自己的数据库。 第三,理解设备原理,而不只是操作步骤。老师傅能解决涂布厚度偏重、涂布不全、负极浆料黏度过大等二十多项生产难题,靠的是对机器运作原理的独到认知。知道为什么这么调,比知道怎么调重要得多。 第四,愿意花时间在一线。国内应届生入职后,企业通常需要一到两年再培养才能独立上手,愿意花六到十二个月在一线学习操作的人少之又少。老师傅的本事,都是在车间里泡出来的。 有同行问我:干这行有没有捷径? 我想了想,捷径可能就是把别人刷手机的时间,拿来多问一句为什么。 把别人下班走人的时间,留下来多看一会儿曲线。 涂布工艺这行,没有白走的路,每一步都算数。 最后说两句 如果你也在涂布车间摸爬滚打,欢迎在评论区说说你遇到过最头疼的缺陷是什么、最后怎么解决的。 说不定你的经验能帮到另一个正在发愁的同行。 阅读原文:点击这里 点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886 该文章在 2026/9/28 17:42:53 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886